PCB 製造自動化
PCB トレイローダーとアンローダーの選択方法
パネル、キャリア、ラインインターフェイスの周囲にある PCB トレイローダーを選択してください。高速転送では互換性のないトレイを解決できません。代表的なサンプルから開始し、回復動作を定義し、注文前に受け入れチェックに同意します。
PCB トレイ ローダーは何をしますか?
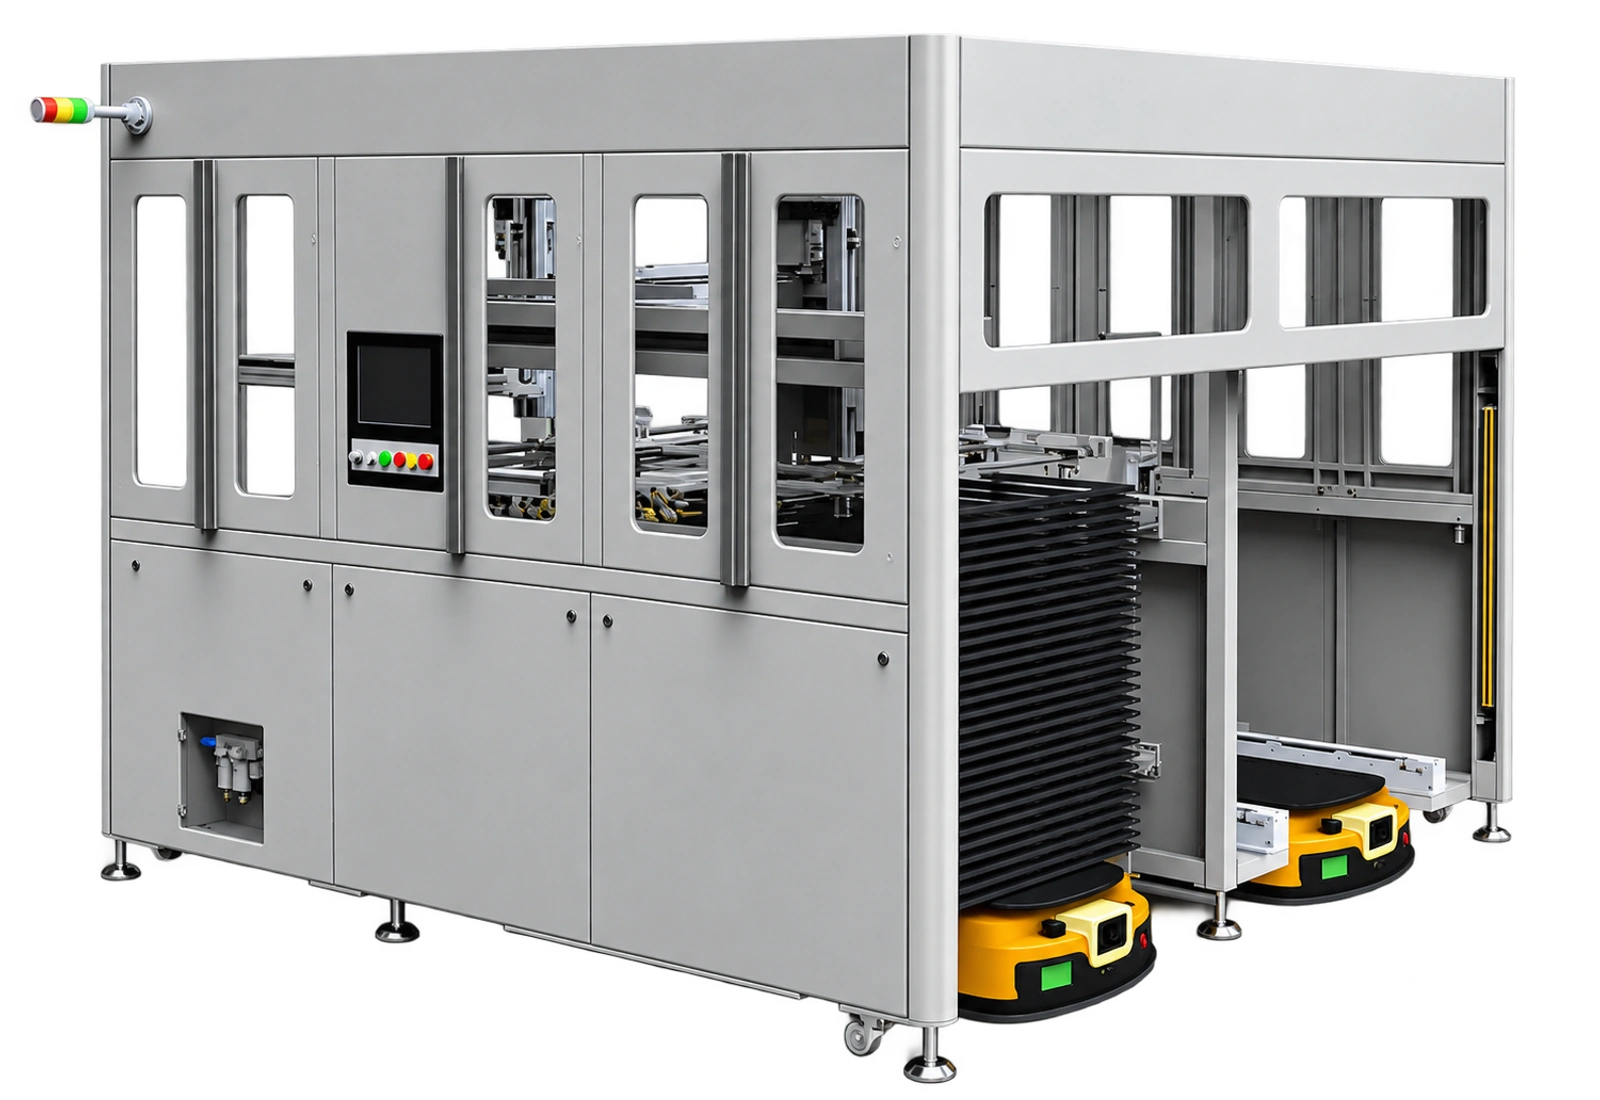
PCB トレイ ローダーは、トレイベースのキャリアと生産プロセスの間でパネルを搬送します。
トレイの到着、パネルのピックアップ、マシンの受け渡し、および空のトレイの返却を定義する必要があります。バッファリングとオペレーターアクセスが含まれます。 Chengtai は、PCB 材料の流れを制御するための TRAY ロードおよびアンロード装置を提供しています。
どのパネルとトレイの詳細が重要ですか?
パネルおよびトレイの図面は、処理インターフェイスを定義します。
パネルの寸法、厚さ、重量、許容接触面積を記録します。反りのあるパネルや表面に敏感な製品もサンプル セットに含めてください。トレイのピッチ、ポケットの寸法、スタックの高さ、識別を指定します。混合製品には、調整可能なツールや別のレシピが必要な場合があります。
統合をどのように指定する必要がありますか?
統合仕様には、タイミング、マシン信号、障害回復が含まれている必要があります。
接続された機器のサプライヤーと協力して、準備完了、ビジー、完了、障害状態を定義します。どちらかのマシンが停止した場合に何が起こるかについて同意します。 AGV 配信または MES レコードの場合は、ドッキング、識別子、およびデータ フィールドを指定します。これらのインターフェイスにはプロジェクトの確認が必要です。
ハンドリング品質をどのように検証しますか?
通常および中断された動作条件下で、代表的なパネルを使用して取り扱いを検証する必要があります。
繰り返しの移動の前後に、合意された接触領域を検査します。空のトレイ、パネルの欠落、間違った方向、上流での停止が含まれます。回復アクションを記録します。製品に ESD 制御が必要な場合は、完全な取り扱い経路を確認してください。 EOS/ESD Association は、敏感なアイテムの接地と帯電制御の原則について説明しています。ベアボードの要件はプロセスによって異なります。
TRAY ローダーが適さないのはどのような場合ですか?
生産フローが別のキャリア システムを使用している場合、TRAY ローダーは不適切な場合があります。
雑誌、傾斜したラック、ボックスをルーティングと比較します。不安定なトレイや製品のばらつきが大きいと、エンジニアリング作業が増加する可能性があります。購入価格とともに、切り替え時間、メンテナンスへのアクセス、予備の工具および統合コストを評価します。
完全なトレイ処理サイクルをどのようにマッピングしますか?
ローダー構成を選択する前に、すべてのキャリアとパネルの動きをマッピングする必要があります。
オペレーターまたは車両が積載されたトレイを配送する時点から開始します。トレイに従って、識別、位置特定、パネルの移動を行います。次に、空のキャリアを回収位置まで追跡します。これらの動きを分けて描きます。これにより、共有の搬送位置や遮断されたアクセス経路の特定が容易になります。
各動作について、そのトリガーと完了信号を記録します。どの機器がアクションを制御しているかを特定します。次のマシンが利用できない間にローダーが移動を終了する場合があります。シーケンスでは、パネルが待機するか、戻るか、バッファーに入るかを定義する必要があります。正しい答えはプロセスによって異なります。
頻度の低いタスクを図面に含めます。オペレーターは依然としてトレイを交換し、工具を検査し、拒否されたパネルを取り除く必要があります。保守スタッフは、無関係な機器を分解せずにアクセスできる必要があります。提案されたレイアウトでサービスエンベロープを確認します。機械の設置面積だけでは、必要な作業スペースを示すことはできません。
最後に、生産、メンテナンス、接続された機器のサプライヤーとの一連の手順を説明します。誰かが介入した場所とその理由を確認します。それぞれの介入は解決または文書化する必要があります。このマップを見積比較の基礎として使用します。そうすれば、異なる記述の機械ではなく、同等の処理業務を比較できます。
代表的なパネルサンプルセットをどのように定義しますか?
サンプル セットには、提案された処理方法に問題を引き起こす可能性が最も高い条件が含まれている必要があります。
製品ラインナップの中で最も簡単なボードだけを送らないでください。実際に作成した最小フォーマットと最大フォーマットを含めます。通常の生産で発生する、薄い、柔軟な、または歪んだ例を追加します。工具に接触できない表面領域を特定します。これらの領域が下流プロセスにとって重要である理由を説明してください。
出荷前に各サンプルの状態を文書化します。その方向、基準エッジ、および製品識別子をマークします。写真と一緒に図面も提出してください。写真は外観を示していますが、位置の公差や許容可能な接触領域が確立されることはほとんどありません。日常的な動作条件ではなく、生産限界を表すサンプルにラベルを付けます。
パネルの表面がプロセス段階間で変化する場合は、意図した取り扱い段階からのサンプルを提供してください。乾燥した基板、湿った基板、コーティングされた基板、および部分的に処理された基板には、異なる実際的な制約が存在する可能性があります。サプライヤーに提案された連絡方法について説明するよう依頼してください。消耗品のグリップ面が実際の製品および洗浄方法に適合していることを確認してください。
評価を通じてサンプル記録を保管してください。各トライアル結果を実際に使用するボードとキャリアに接続します。設定を変更した場合は、その理由を記録します。これにより、実証された製品範囲と仮定を区別することができます。また、機器納入後の受け入れチームに明確な出発点を提供します。
トレイ、マガジン、ラックの取り扱いをどのように比較する必要がありますか?
キャリアシステムを既存の資材ルートおよび製品保護要件と比較する必要があります。
プロセスがすでに互換性のあるトレイに依存している場合、トレイベースのシステムが合理的です。マガジンの取り扱いは、スロットとシーケンシャルなボードのプレゼンテーションを中心に構築されたルートに適合する可能性があります。傾斜したラックとボックスは、他の搬送配置にも対応します。自動的に優れているものはありません。運送業者の選択は、ツーリング、バッファリング、物流、オペレーターのルーチンに影響します。
提案されたマシンの前後で使用されるキャリアから始めます。互換性のないキャリアを使用したままローダーを交換すると、手動作業が別の場所に移動する可能性があります。必要な通信事業者の変換をレイアウトとコストの検討に含めます。提案されたシステムが現在のキャリアを処理できるか、それとも新しい制御された寸法が必要かどうかを尋ねます。
次に、製品切り替えを比較します。各キャリアが必要とする機械的調整、レシピ変更、検証手順を特定します。混合生産では、1 つのボードの長期生産とは異なるアレンジメントが好まれる場合があります。デモンストレーションされた切り替えシーケンスをリクエストします。生産を再開する前に必要なツール、トレーニング、確認サンプルを記録します。
通信事業者のメンテナンスと保管も比較する必要があります。位置決め機能の損傷、汚れ、または一貫性のないスタックは、信頼性の高い取り扱いを損なう可能性があります。運送業者を誰が検査し、誰が交換するのかを確立します。プロジェクト計画に予備のキャリアの利用可能性を含めます。サポート機器も含め、ハンドリング システムを実際に動作する生産ルートとして評価します。
出力ターゲットを転送要件に変換するにはどうすればよいですか?
単一の機械の動きではなく、完全なラインシーケンスに基づいた転送要件が必要です。
計画された生産期間にわたって、必要な数の受け入れ可能なパネルから始めます。計画された生産時間を休憩、切り替え、計画されたメンテナンスから分離します。次に、接続されているプロセス サイクルを特定します。ローダーは、合意された動作条件の下でそのプロセスをサポートする必要があります。ヘッドラインのピックアップ速度だけではこの関係を確立できません。
サプライヤーに、パネルの搬送時間をトレイの交換および回収時間から切り離すよう依頼してください。マシンは迅速な通常サイクルを実行しますが、キャリアの変更のために頻繁に停止する場合があります。これらのイベントがプロセスとどのように相互作用するかを確認してください。容量のデモンストレーション中に使用される製品の組み合わせとトレイの積載条件を指定します。
バッファリングにも同じ規律が必要です。バッファ位置を増やすと、短時間の中断は減りますが、進行中の作業とスペース要件が増加します。バッファーが吸収すると予想される停止を定義します。デリケートな製品がその位置で待機できるかどうかを検討してください。最大許容滞留条件についてプロセス チームと合意します。
持続的な試験結果を合意されたベースラインと比較します。中断、拒否された転送、およびオペレータの介入を合計出力とともに記録します。理由を文書化せずに不都合なイベントを削除しないでください。受け入れ基準は、購入した生産関税を表す必要があります。サプライヤーが出荷前および設置後にその義務をどのように証明するかを確認してください。
インターフェースとリカバリ仕様には何を含めるべきですか?
インターフェイス仕様では、通常のハンドシェイクと、不完全または中断された転送への応答を定義する必要があります。
各ハンドオフの両側の機器所有者とともに信号リストを作成します。すべての信号の意味、ソース、および予想されるシーケンスを定義します。転送リクエストと移動の許可を区別してください。受信位置が利用可能であることを確認する条件を特定します。ソフトウェアのコミッショニングを開始する前に所有権を解決します。
提案されたシーケンスを使用して異常なシナリオを実行します。例としては、パネルの紛失、受信位置の占有、通信リンクの中断などが挙げられます。各パネルがどこに残るか、およびオペレーターに何が表示されるかを指定します。マシンは、最後に完了したアクションを誰かに推測させる必要があってはなりません。実際の回収設計についてはサプライヤーにご確認ください。
停電と緊急停止については別途検討が必要です。位置情報と製品 ID が再起動後も利用可能かどうかを確認します。オペレータが続行する前に機器の状態を確認する方法を定義します。安全機能と再起動の準備には、プロジェクト固有の有能な評価が必要です。その評価を一般的なブログのチェックリストに置き換えないでください。
MES 接続の場合は、各レコードのビジネス上の意味に同意します。ボードがいつ受信、転送、または拒否されたとみなされるかを決定します。製品識別子、タイムスタンプ、重複メッセージの処理を定義します。受付時にサンプルレコードをリクエストしてください。使用可能なネットワーク ポートは、実装されたファクトリ データ インターフェイスを確立しません。
工場および現場の受け入れテストはどのように計画しますか?
受け入れ計画では、合意された各要件を再現可能なテストと記録された結果に結び付ける必要があります。
計画を機械的互換性、シーケンス性能、製品状態、統合チェックに分割します。各項目にサンプル、キャリア図面、テスト構成を割り当てます。試験を目撃し、証拠を承認した国。機器の出荷準備が整う前に、意見の相違を解決してください。受け入れは記憶に依存すべきではありません。
工場では、合意された取り扱い範囲を検査し、切り替えの実演を行います。パフォーマンス テスト中に使用された構成を記録します。正常なサイクルと合意された異常な状態を含めます。選択した検査方法を使用してパネルの状態を確認します。別のマシンが使用できない場合は、完全なライン検証を暗示するのではなく、シミュレーションとその制限を文書化します。
サイトで、インストールによって影響を受けるチェックを繰り返します。これらには、実際のキャリア配信、接続された機器の信号、利用可能なサービスが含まれます。オペレーターが設置スペース内で日常業務を実行できることを確認します。設置すると、サプライヤーの工場デモンストレーションでは存在しなかったルーティングやアクセスの制約が明らかになります。
所有権と閉鎖の証拠を記載したパンチリストを保管してください。未解決の機能的問題を表面上の観察から分離します。本番リリースとトレーニング完了の条件を定義します。承認されたレシピ、図面、テスト記録を一緒に保管します。これにより、生産チームと将来のメンテナンス スタッフにとって使用可能な引き継ぎパッケージが作成されます。
どのようなメンテナンスと清掃のアクセスを確認する必要がありますか?
レイアウトとツールの定義中に、定期的なメンテナンス タスクを確認する必要があります。
サプライヤーに摩耗項目と必要な点検箇所を確認してもらいます。オペレーターがどのようにグリップ面に到達し、機能やキャリアの接触点を特定するかを確認します。クリーニングに工具の取り外しが必要かどうかを判断します。図面では適切に見えるアクセスも、別のマシンのそばでは困難になる場合があります。保護カバーを含め、取り付けられた配置を確認してください。
機器の材質や製品に合わせた洗浄方法を確立してください。目に見える汚染を除去するという理由だけで溶剤を選択しないでください。シール、コーティング、接触面との適合性を確認します。 ESD 制御が適用される場合、洗浄によって意図された機能が維持される必要があります。納入された機器に関連するメンテナンス手順をリクエストしてください。
故障の影響を考慮してスペアパーツを計画します。低コストの摩耗品でも、取り扱いルート全体が停止する可能性があります。交換後に調整が必要な部品とサプライヤーのサポートが必要な部品を尋ねます。部品の識別子と通常の調達ルートを記録します。注文する前に、送付先のサポート体制を確認してください。
製造記録を使用して、試運転後のメンテナンス間隔を調整します。繰り返されるアラーム、取り扱い跡、キャリアの損傷を追跡します。再発する障害はローダーの外部で発生する可能性があります。マシンの設定を変更する前に、キャリアの状態と上流のプレゼンテーションを確認してください。後続のシフトが変更を理解できるように、機器の履歴に修正措置を記録しておきます。
範囲を失わずに見積もりを比較するにはどうすればよいですか?
機器、統合、継続的な運用ニーズを分離する共有範囲シートを使用して見積もりを比較する必要があります。
すべての見積もりリクエストに実際のキャリアとパネルの範囲を記載してください。レイアウト、製品の切り替え、受け入れ要件が含まれます。サプライヤーに除外事項を明示するよう依頼してください。初期価格が低いと、キャリアの変換、データ インターフェイス、またはオンサイトの試運転が省略される場合があります。最終的な商業金額を比較する前に、同じ関税を比較してください。
一時的な費用と定期的な費用を分離します。 1 回限りのアイテムには、ツール、設置、インターフェイス エンジニアリングが含まれる場合があります。定期的に発生する項目には、摩耗部品、清掃用品、メンテナンスの労力などが含まれます。一般的な節約率ではなく、プラントの運用想定を使用してください。財務レビューを繰り返すことができるように、仮定を記録します。
ダウンタイムと回復時の影響も同じ注意を払って評価します。誰がローカルで障害を診断できるのか、どの問題にリモート サポートが必要なのかを尋ねます。トレーニング言語、利用可能な文書、スペアパーツのリードタイムを確認します。海外での設置の場合は、輸送、荷降ろし、現場の準備については責任を負います。これらの取り決めは、実際の配送計画に影響を与えます。
技術的なギャップが明らかになってから提案を選択してください。 Chengtai の代表的なサンプル、管理された運送業者の図面、完全なマテリアル フロー マップをお送りください。実証範囲と残りのエンジニアリング作業について書面による確認を要求します。その後、特定の証拠に基づいてプロジェクトを承認できます。テストされていない製品やインターフェイスは、確認済みの範囲外に置いてください。
Chengtai は何を提供できますか?
Chengtai は、PCB 自動化ポートフォリオ内で TRAY ローディングおよびアンロード装置を供給しています。
ラインレイアウトと併せてキャリアハンドリングのご相談も可能です。パネルの互換性、スループット、統合範囲については技術的な確認が必要です。最終的な構成に同意する前に、サンプル評価をリクエストしてください。
PCB トレイ ローダーの受け入れチェックリスト
プロポーザルを比較する前に、これらのチェックを使用して評価範囲を定義します。
| 評価領域 | 確認事項 |
|---|---|
| パネルの互換性 | 代表的な寸法、厚さ、表面状態 |
| キャリアの互換性 | トレイの図面、ピッチ、スタック、および位置決め機能 |
| ライン性能 | 合意された転送シーケンスと持続的な動作条件 |
| Recovery | パネルの欠落、バッファーの満杯、テストの停止と再起動 |
よくある質問
実際のプロセスやプロジェクトのスコープと照らし合わせて、以下の点を確認してください。
TRAY ローダーには AGV 統合が含まれていますか?
合意された範囲に含める場合に限ります。ドッキング、キャリア転送、通信要件を指定します。
薄いパネルや歪んだパネルにも対応できますか?
互換性にはサンプル評価が必要です。パネルの剛性、反り、および許容される接触面積は、ツーリングおよび搬送方法に影響します。
機器の準備に関するお問い合わせ
パネル範囲、トレイ図面、ラインレイアウト、必要な出力を送信してください。 PCB トレイの取り扱い提案をリクエストします。
技術提案をリクエストする ↗出典と参考資料
製品範囲は Chengtai 社のカタログに基づいています。外部参考資料では、一般的なエンジニアリング原理が説明されています。
関連記事
別の機器選択ガイドに進みます。