Inspeção e medição
Como avaliar a inspeção CT 3D para produção de PCB
Avalie a inspeção 3D CT pelo recurso interno que você precisa avaliar. O tamanho do voxel por si só não pode provar a detecção de defeitos. Use amostras representativas de PCB, defina critérios de aceitação e compare resultados utilizáveis com seu fluxo de trabalho de produção.
O que mostra a inspeção 3D CT?
A TC 3D reconstrói informações internas de projeções de raios X tiradas em diferentes ângulos.
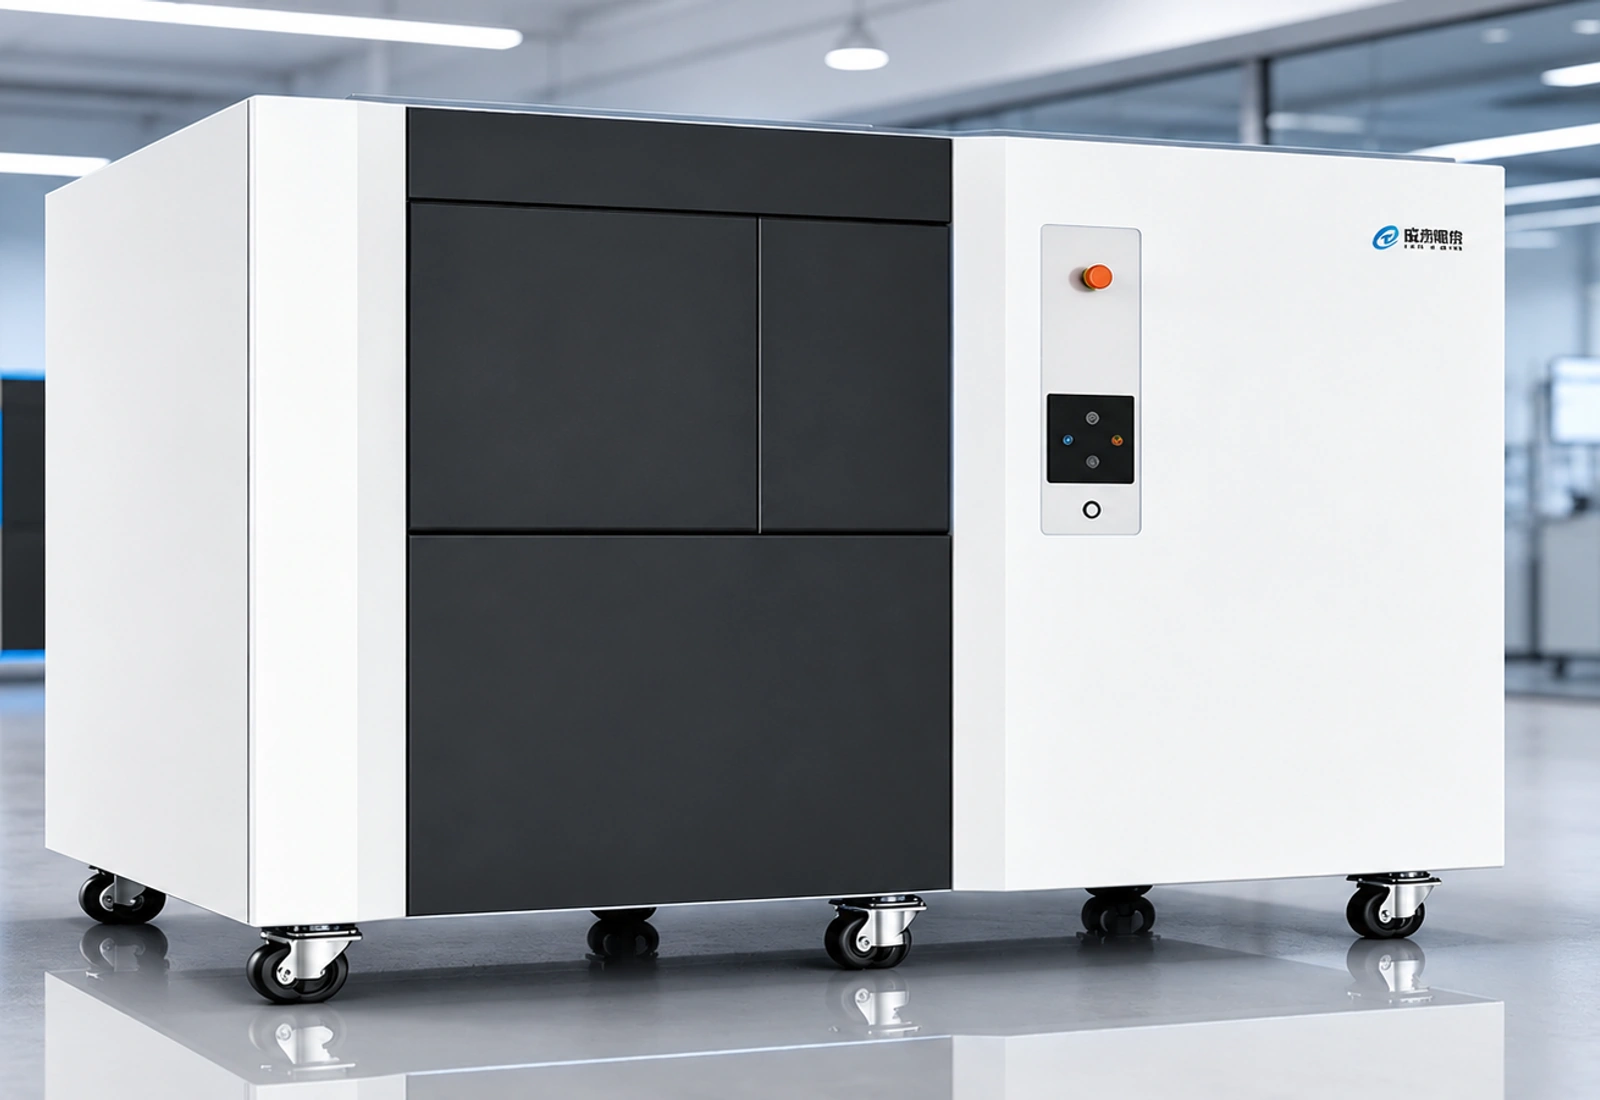
Você pode revisar fatias reconstruídas sem seccionar fisicamente cada amostra. A Chengtai oferece inspeção CT 3D com avaliação de defeitos e rastreabilidade de dados de inspeção. Os recursos detectáveis dependem da amostra e do método de inspeção configurado. Confirme a aplicação de PCB pretendida por meio de um teste.
Por que o tamanho do Voxel não é uma garantia de detecção?
O tamanho do voxel descreve a amostragem de reconstrução e não estabelece independentemente o tamanho do defeito detectável.
Contraste, ruído, geometria e reconstrução influenciam o que você consegue distinguir. A orientação CT da Universidade do Texas explica as limitações de resolução e tamanho da amostra. Defina um recurso de destino conhecido. Compare as evidências reconstruídas com um método de referência adequado. Evite selecionar equipamentos a partir de um valor de resolução de título.
Quais amostras você deve testar?
Suas amostras de teste devem representar a pilha de materiais e os recursos difíceis de sua produção.
Inclua amostras em boas condições e defeitos caracterizados, quando disponíveis. Registre dimensões, espessura, distribuição de cobre e regiões de inspeção. Combine evidências de referência com sua equipe de qualidade. Regiões densas podem afetar a interpretação. Mantenha as configurações de digitalização e os métodos de avaliação com cada resultado.
Como você deve comparar o tempo de inspeção?
Você deve comparar o ciclo completo de inspeção sob condições acordadas de verificação e relatório.
Inclui carregamento, posicionamento, aquisição, reconstrução, revisão e exportação de dados. A aquisição a descoberto não estabelece a capacidade total de produção. Meça a mudança e repita as varreduras. Especifique inspeção de amostragem, análise de falhas ou triagem de produção. Esses fluxos de trabalho impõem diferentes demandas aos equipamentos.
Quando você deve usar outro método?
Você deve usar outro método quando ele responder à questão da inspeção de forma mais direta ou eficiente.
A inspeção de superfície e os testes elétricos respondem a perguntas diferentes da TC. A TC não estabelece automaticamente a continuidade elétrica nem substitui todas as análises destrutivas. O NIST aborda a rastreabilidade da medição como um requisito separado para CT dimensional. Quando as dimensões geram aceitação, solicite uma abordagem adequada de incerteza e validação.
Como você transforma uma preocupação com defeito em uma tarefa de inspeção de CT?
Você deve definir uma pergunta de inspeção mensurável antes de solicitar uma recomendação de equipamento de TC.
Comece com a decisão de produção que você precisa tomar. Talvez seja necessário investigar um recurso interno ou comparar placas suspeitas. Descreva a localização e o motivo da preocupação. Evite começar solicitando a resolução mais alta disponível. Essa solicitação não informa ao fornecedor o que significa uma inspeção bem-sucedida.
Identifique as evidências que apoiarão a aceitação ou rejeição. Uma especificação útil nomeia o recurso alvo e o critério de decisão. Inclua desenhos, imagens marcadas e requisitos de qualidade relevantes, quando disponíveis. Distinga as informações que você precisa observar das dimensões que você precisa medir. Estas funções podem exigir diferentes evidências de validação.
Explique como o resultado será usado. A análise de falhas pode permitir varreduras mais longas e análises detalhadas de engenharia. A triagem da produção coloca maior pressão no tempo do ciclo e na interpretação consistente. A inspeção de amostragem tem outro fluxo de trabalho. Defina a função pretendida antes de comparar os equipamentos. Caso contrário, os fornecedores poderão demonstrar tarefas diferentes usando sistemas com nomes semelhantes.
Prepare um resumo de inspeção que suas equipes de produção e qualidade possam aprovar. Liste o alvo, as amostras, as evidências de referência e as necessidades de relatórios. Peça aos fornecedores que identifiquem incertezas antes dos testes. Isso cria uma declaração de problema compartilhada. Também evita que uma demonstração visualmente impressionante substitua a decisão de engenharia que você realmente precisa.
Como a geometria e o posicionamento da amostra afetam a avaliação?
A geometria e o posicionamento da sua amostra afetam se a região de inspeção pretendida pode ser avaliada de forma útil.
Forneça o contorno, a espessura e a estrutura interna relevante da placa. Identifique regiões densas e quaisquer componentes presentes durante a inspeção. Explique se você pode cortar uma amostra ou deve inspecionar a placa completa. O fornecedor precisa entender esse limite. Demonstrar uma pequena amostra extraída não valida automaticamente um produto completo.
Pergunte como a amostra será localizada e retida durante a digitalização. O acessório deve se adequar à região de inspeção e ao fluxo de trabalho planejado. Revise o carregamento repetido como parte do teste. Uma amostra de demonstração cuidadosamente posicionada pode não representar uma operação de rotina. Confirme o que os operadores precisam ajustar quando o produto muda.
Registre a orientação e a região de inspeção com cada resultado. Ao comparar exames, diferenças no posicionamento podem complicar a interpretação. Mantenha fotografias ou referências de acessórios sempre que for útil. Peça ao fornecedor para explicar quaisquer limites introduzidos pelo acordo selecionado. Seu relatório de aceitação deve descrever a configuração demonstrada e não apenas o nome do equipamento.
Revise a gama de produtos que você planeja inspecionar. Uma configuração adequada para uma placa pode precisar de outro acessório ou receita de varredura em outro lugar. Agrupe produtos por geometria significativa e tarefa de inspeção. Combine quais grupos o ensaio amostral representa. Mantenha as combinações não testadas visíveis no escopo em vez de tratá-las como capacidades confirmadas.
Como você distingue características reais de artefatos de TC?
Você precisa de um método de interpretação que separe possíveis defeitos dos efeitos introduzidos pelo processo de imagem.
As imagens de TC requerem interpretação técnica, especialmente quando pequenas características internas determinam uma decisão. A Universidade do Texas descreve artefatos e efeitos de volume parcial que podem afetar o uso quantitativo. Um limite visível não é automaticamente um limite físico exato. Peça ao fornecedor para explicar indicações incertas usando a amostra e as configurações reais.
Evite aceitar uma demonstração baseada apenas em uma visão tridimensional renderizada. Solicite fatias da região relevante e as informações necessárias para localizá-las. Compare as visualizações quando apropriado. As configurações de renderização podem alterar a aparência de uma indicação. A sua decisão deve permanecer ligada à reconstrução subjacente e ao método de avaliação acordado.
Use amostras de referência para investigar resultados ambíguos. Uma amostra em bom estado pode ajudar a revelar características que aparecem regularmente na receita selecionada. Os defeitos caracterizados fornecem outra comparação. Combine como a evidência de referência foi estabelecida. Não rotule uma característica inexplicável da imagem como um defeito confirmado simplesmente porque parece incomum.
Documente qualquer correção ou processamento usado durante o teste. Pergunte se isso altera a avaliação próxima ao seu recurso alvo. Mantenha a versão de processamento com o resultado. O objetivo é um processo de interpretação repetível. Uma imagem atraente com processamento não documentado é uma base fraca para uma decisão de aceitação da produção.
Como você projeta um teste de amostra significativo?
Um ensaio de TC significativo combina amostras representativas com questões conhecidas e relatórios consistentes.
Crie uma lista de exemplos com suas equipes de qualidade e processo. Inclua produtos normais, produtos suspeitos e defeitos caracterizados, quando disponíveis. Atribua identificadores antes do envio. Informe ao fornecedor quais amostras podem ser manuseadas de forma destrutiva após a digitalização. A análise de referência pode ser necessária para resolver resultados incertos, mas o método necessita de acordo.
Defina a sequência de teste antes de visualizar os resultados. Pergunte quais varreduras serão usadas para configuração e quais demonstrarão a tarefa acordada. Mantenha suas funções distinguíveis. Uma receita desenvolvida utilizando um defeito conhecido merece confirmação separada em outras amostras. Caso contrário, você poderá confundir o trabalho de configuração bem-sucedido com a capacidade de inspeção geral.
Registre a configuração operacional completa com cada resultado. Inclua a amostra, fixação, condições de aquisição, método de reconstrução e abordagem de avaliação. Você não precisa de todas as configurações exibidas em um resumo de vendas. Contudo, o registo de apoio deve permitir uma revisão técnica. Confirme quais registros você receberá com o relatório do teste.
Na reunião de revisão, avalie indicações perdidas, resultados incertos e rejeições desnecessárias, bem como detecções bem-sucedidas. Registre as limitações restantes. Se o seu conjunto de amostras for pequeno, não extrapole estatísticas de produção não suportadas. Use o teste para definir a tarefa demonstrada. Planeje validação adicional quando a decisão de produção exigir evidências mais fortes.
Quando a TC Dimensional precisa de validação adicional?
A aceitação dimensional necessita de evidências de medição além de uma reconstrução visualmente clara.
Se você pretende aceitar dimensões de dados CT, identifique o mensurando e sua regra de decisão necessária. Explique quais superfícies ou recursos definem a dimensão. Pergunte como essas superfícies são extraídas. Diferentes opções de avaliação podem influenciar o resultado. Torne a tarefa de medição explícita antes de discutir uma declaração geral de precisão da máquina.
O trabalho do NIST em CT dimensional aborda a necessidade de rastreabilidade de medição. Para sua aplicação, solicite uma abordagem adequada de validação e incerteza. Um pequeno voxel não é uma declaração de incerteza completa. A geometria do equipamento, as propriedades da amostra e os métodos de avaliação precisam ser considerados. A evidência necessária depende da tarefa de medição real.
Discuta artefatos de referência ou medições de comparação com um especialista em metrologia competente. Utilize referências adequadas à dimensão e aplicação. Combine se as verificações precisam ser repetidas após alterações de configuração ou manutenção. Mantenha os registros com o procedimento de inspeção aprovado. Não substitua uma referência visualmente semelhante por uma comparação de medição tecnicamente apropriada.
Separe a observação de defeitos da conformidade dimensional em seus relatórios. Uma varredura pode fornecer informações internas úteis sem estabelecer um resultado de aceitação dimensional rastreável. Estabeleça esse limite claramente. Se outro método de medição apoiar melhor a decisão, use-o. Seu sistema de inspeção deve responder à questão da qualidade com evidências proporcionais ao requisito.
Como você avalia o fluxo de trabalho completo de produção de CT?
Você deve avaliar a capacidade do CT desde a chegada da amostra até o registro final de inspeção utilizável.
Carregamento de mapas, identificação, posicionamento, aquisição, reconstrução, revisão e exportação de relatórios. Identifique quais etapas podem se sobrepor e quais compartilham o tempo do equipamento ou do operador. Peça aos fornecedores que indiquem as condições por trás das declarações de tempo de ciclo. Uma reconstrução mostrada após a digitalização não representa necessariamente todo o seu fluxo de trabalho de produção ou necessidade de pessoal.
Execute alterações representativas do produto durante a avaliação. Registre alterações de acessórios, seleção de receitas e etapas de confirmação. Inclui o manuseio de amostras que necessitam de outra varredura. Uma varredura repetida consome capacidade mesmo quando a primeira aquisição foi rápida. A produção necessária deve levar em conta esses eventos sob o dever de inspeção acordado.
Revise o trabalho exigido de pessoal treinado. Alguém pode precisar interpretar indicações, aprovar resultados e investigar divergências. Defina essas funções antes de reivindicar a liberação automática de produção. Pergunte quais decisões o software proposto suporta e quais permanecem manuais. Não infira uma função de avaliação automática implementada a partir de uma descrição geral do produto.
Finalmente, avalie a interface com seus registros de qualidade existentes. Determine como a identidade da amostra chega ao relatório e como os resultados retornam à produção. Se o MES ou outra integração for necessária, defina-a explicitamente. Valide registros de exemplo durante a aceitação. A exportação de imagens disponíveis é útil, mas não é o mesmo que uma conexão completa de fábrica.
Quais dados e rastreabilidade você deve solicitar?
Seus registros de inspeção devem conectar cada resultado relatado à amostra, receita e método de avaliação.
Comece com o registro que sua equipe de qualidade precisa recuperar mais tarde. Especifique os identificadores do produto, as informações do lote e a questão da inspeção. Decida quais fatias, imagens ou conjuntos de dados reconstruídos precisam de retenção. Uma captura de tela pode ser suficiente para uma tarefa e inadequada para outra. A sua política de dados deve refletir a revisão técnica pretendida.
Pergunte como as receitas e versões de processamento são controladas. Quando um operador altera uma configuração, determine se essa alteração será registrada. Defina quem pode aprovar novas receitas para produção. Estes são requisitos do projeto a serem confirmados com o fornecedor. Não presuma que todas as funções de rastreabilidade estão incluídas porque o produto suporta gravação de dados.
Revise os formatos de exportação e as necessidades de armazenamento usando arquivos de teste reais. Confirme se sua equipe pode abrir as informações que espera revisar. Recuperação de teste de um resultado anterior. Discuta as responsabilidades de backup e as permissões de acesso através do seu processo normal de gerenciamento de informações. Combine quem mantém o software fornecido e como as atualizações são avaliadas.
Mantenha o relatório compreensível sem depender da memória de um engenheiro. Inclua a região de inspeção e uma explicação de resultados incertos. Separe as observações das decisões de aceitação. Quando um resultado é revisado novamente, o revisor deve compreender a base original. Isso torna os dados CT úteis para investigação, discussões com fornecedores e melhoria contínua de processos.
Como você prepara os custos de instalação, suporte e propriedade?
Você deve confirmar os requisitos do local e os custos de inspeção contínua antes de aprovar a compra do CT.
Pergunte ao fornecedor do equipamento os requisitos reais de instalação da configuração proposta. Revise o acesso ao piso, os serviços e as condições ambientais com sua equipe de instalações. Confirme as disposições aplicáveis de blindagem e aceitação do local para o seu destino. Não deduza a conformidade a partir da imagem de um gabinete fechado. Mantenha as responsabilidades explícitas no escopo da compra.
Compare os custos de propriedade além do preço do equipamento. Inclua acessórios, amostras de validação, treinamento de operadores, software, serviços e armazenamento de dados quando relevante. Identifique a manutenção planejada e o efeito de equipamentos indisponíveis em sua rota de inspeção. Use a carga de trabalho esperada ao comparar propostas. Um custo genérico por verificação pode ocultar suposições importantes.
Discuta o acesso ao serviço e os arranjos de suporte para sua localização. Pergunte quem diagnostica as falhas, quais peças requerem intervenção do fornecedor e como as atualizações são tratadas. Confirme a documentação e os idiomas de treinamento. Para uma instalação no exterior, atribua responsabilidades de frete, descarga e comissionamento. Esses detalhes práticos influenciam quando o sistema pode se tornar útil na produção.
Envie à Chengtai seu resumo de inspeção, lista de amostras representativas e fluxo de trabalho de relatórios necessário. Solicite uma avaliação de amostra com limites documentados e registros completos de tempo. Compare o resultado com sua pergunta de aceitação antes de finalizar a configuração. Mantenha as tarefas não suportadas fora do escopo confirmado. Adicione-os mais tarde somente quando os testes apropriados apoiarem a decisão.
O que seu fornecedor deve confirmar?
Seu fornecedor deve confirmar o escopo de inspeção demonstrado e os registros de entrega.
Solicite fatias representativas, configurações de digitalização, registros de tempo de ciclo e resultados de avaliação. Defina identificadores de amostra, relatórios, requisitos de armazenamento e exportação. O portfólio da Chengtai inclui inspeção 3D CT e medição de empenamento térmico. Escolha sua tarefa de inspeção. Confirme os requisitos específicos do local, blindagem e instalação do destino antes da compra.
Sistema de inspeção 3D CT de alta velocidade · Inspeção e medição · Catálogo de Empresas e Equipamentos
Lista de verificação de avaliação de PCB 3D CT
Use essas verificações para definir o escopo da sua avaliação antes de comparar propostas.
| Área de Avaliação | O que confirmar |
|---|---|
| Alvo de inspeção | Recurso, tipo de defeito e critério de aceitação |
| Conjunto de amostras | Placas em bom estado e defeitos caracterizados |
| Evidence | Fatias, comparação de referência e repetibilidade |
| Workflow | Tempo de ciclo completo, relatórios e retenção de dados |
Perguntas frequentes
Confirme os seguintes pontos em relação ao seu processo real e ao escopo do projeto.
A TC pode substituir os testes elétricos?
A CT avalia informações internas baseadas em imagens. O teste elétrico avalia o comportamento ou a conectividade do circuito. Selecione cada método em relação ao seu dever de inspeção.
Um Voxel menor sempre significa melhores resultados?
Não. As condições de geometria, contraste, ruído e digitalização também afetam os resultados utilizáveis. Valide o recurso de destino diretamente.
Prepare sua consulta sobre equipamento
Envie detalhes da pilha de PCB, recursos de destino, imagens de amostra e resultados de inspeção necessários. Solicite uma avaliação de amostra de tomografia computadorizada 3D.
Solicite uma proposta técnica ↗Fontes e leituras adicionais
O escopo do produto é baseado no catálogo da empresa Chengtai. Referências externas explicam princípios gerais de engenharia.
- Catálogo de empresas e equipamentos Chengtai, outubro de 2026
- Laboratório de tomografia computadorizada da Universidade do Texas: limitações de resolução e tamanho ↗
- NIST: Rastreabilidade de medição dimensional em tomografia computadorizada de raios X ↗
- Laboratório de CT da Universidade do Texas: artefatos e efeitos de volume parcial ↗
Artigos relacionados
Continue com outro guia de seleção de equipamentos.